2.11.2026

Matsuuran palettiautomaatio: enemmän koneistusta, vähemmän odotusta

MATSUURA | PALETTIAUTOMAATIO

Enemmän koneistusta, vähemmän odotusta

Palettiautomaatio tuo joustavuutta myös pieniin sarjoihin. Matsuuran viisiakselinen työstökeskus, monipalettijärjestelmä ja suuri työkalumakasiini auttavat jatkamaan tuotantoa työn vaihtuessa ja työpäivän päätyttyä.

Sujuvammat työnvaihdotPidä toistuvien töiden kiinnittimet ja työkalut valmiina.

Joustavampi tuotantoKoneista muita töitä ensikappaleen tarkastuksen aikana.

Lisää koneistustuntejaValmistele päivän aikana työt miehittämättömään ajoon.

Matsuura MAM72-35V 5-akselinen työstökeskus
Matsuura MAM72-35V 5-akselinen työstökeskus 32 paletin paletinvaihtajalla

Pieni sarja voi sopia automaatioon

Automaatio ei edellytä suuria sarjakokoja. Erityisen kiinnostava lähtökohta on tuotanto, jossa valmistetaan paljon erilaisia kappaleita pieninä, toistuvina erinä. Samat työt palaavat koneelle viikkojen tai kuukausien välein, ja jokainen uusi asetus vie aikaa varsinaiselta koneistukselta.Matsuuran palettiautomaatiossa usean työn kiinnittimet voivat odottaa valmiina omilla paleteillaan ja tarvittavat työkalut työkalumakasiinissa. Automaattinen paletinvaihto tuo seuraavan työn koneistusalueelle. Samalla käyttäjä voi valmistella muita paletteja latausasemalla.
Hyöty syntyy kokonaisuudesta: koneesta, palettivarastosta, työkalukapasiteetista ja tuotannon suunnittelusta.

Ensikappale tarkastukseen, seuraava työ koneelle

Uuden työn ensimmäinen kappale on tarkastettava ennen sarjan jatkamista. Tavallisessa tuotantotavassa kone saattaa odottaa mittaustuloksia tai asiakkaan hyväksyntää, koska toisen työn vaihtaminen tilalle vaatisi uuden asetuksen.

Monipalettijärjestelmässä koneelle voidaan valita toinen, jo koeajettu työ. Ensimmäisen työn kiinnitin säilyy omalla paletillaan, ja työn jatkaminen onnistuu tarkastuksen jälkeen ilman kiinnittimen uudelleenrakentamista.

Sama toimintatapa auttaa yhdistämään prototyyppien ja sarjakappaleiden valmistuksen. Kun työ jatkuu samalla koneella, hyväksyttyä NC-ohjelmaa ja kiinnitysratkaisua voidaan hyödyntää myös myöhemmissä erissä.

R&G Precision: tuotannon joustavuus ja työn vaihtaminen ensikappaleen tarkastuksen aikana. Video on englanninkielinen. Avaa YouTubessa.

Vähemmän asetuksista aiheutuvia seisokkeja

Suuri työkalumakasiini mahdollistaa useiden töiden työkalujen pitämisen koneessa yhtä aikaa. Paleteille valmiiksi rakennetut kiinnittimet puolestaan vähentävät tarvetta purkaa ja rakentaa asetuksia uudelleen.

Asetustyö ei katoa, mutta suurempi osa siitä voidaan tehdä koneistuksen rinnalla. Käyttäjä vaihtaa aihiot ja valmistelee seuraavan työn latausasemalla samalla, kun kone työstää toisen paletin kappaleita.

Vakiointi tekee joustavuudesta toistettavaa

  • Työkalut: kokoa yleisimmistä työkaluista vakiovalikoima, joka palvelee useita töitä.
  • Kiinnitys: hyödynnä samanlaisia kiinnittimiä ja yhtenäisiä kiinnitysratkaisuja eri kappaleille.
  • Aihiot: yhtenäistä aihiokokoja, kun se on materiaalinkäytön ja koneistuksen kannalta järkevää.
  • Kappaleperheet: ryhmittele samankaltaiset työt, jotta yhteisiä työkaluja ja kiinnittimiä voidaan hyödyntää tehokkaasti.
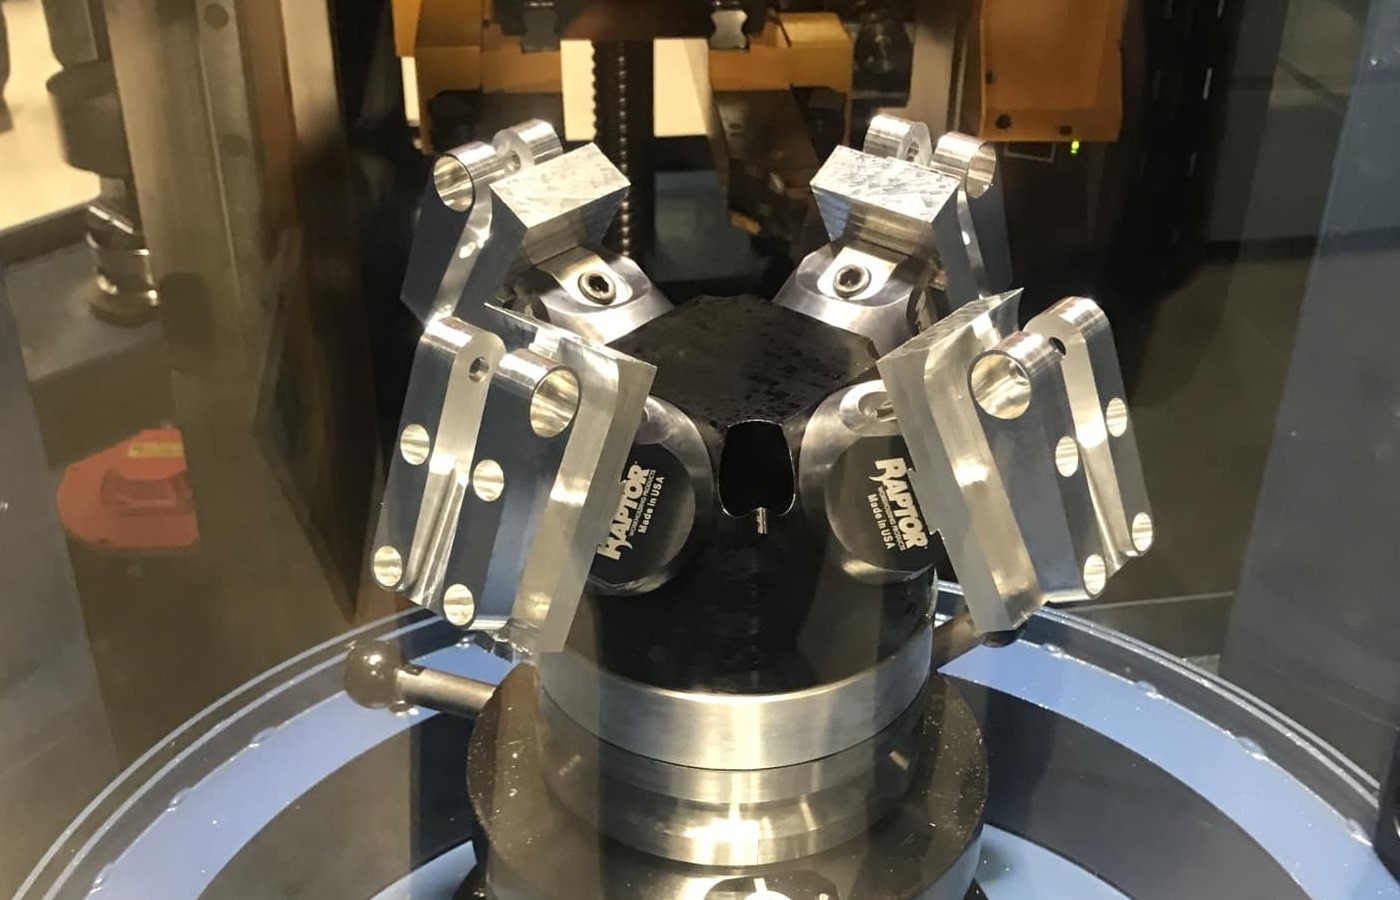
Neljä työkappaletta Raptor-monikiinnittimessä Matsuuran paletilla.
Neljä työkappaletta kiinnitettynä saman paletin monikappalekiinnittimeen.

Jarvis Manufacturing: suuren työkalumakasiinin merkitys töiden vaihtamisessa ja lyhyissä toimitusajoissa. Video on englanninkielinen. Avaa YouTubessa.

Viisiakselisuus tuo enemmän työtä yhdelle paletille

Viisiakselisen työstökeskuksen hyödyt eivät rajoitu monimutkaisten muotopintojen koneistukseen. Asemoivassa 3+2-akselisessa koneistuksessa kappale käännetään sopivaan asentoon ennen koneistusta. Näin useita sivuja voidaan työstää samalla kiinnityksellä ilman, että kaikki viisi akselia liikkuvat samanaikaisesti.

Kun useampi työvaihe valmistuu samalla kiinnityksellä, kappaleen uudelleenkiinnityksiä tarvitaan vähemmän. Sopivalla monikappalekiinnittimellä yhdelle paletille voidaan lisäksi sijoittaa useita aihioita.

Tavoitteena on enemmän tuottavaa työtä palettia kohti. Yksittäisen kappaleen koneistusaikaa ei pidennetä tarkoituksella. Paletin työmäärää kasvatetaan yhdistämällä työvaiheita tai kiinnittämällä sille useampia kappaleita.
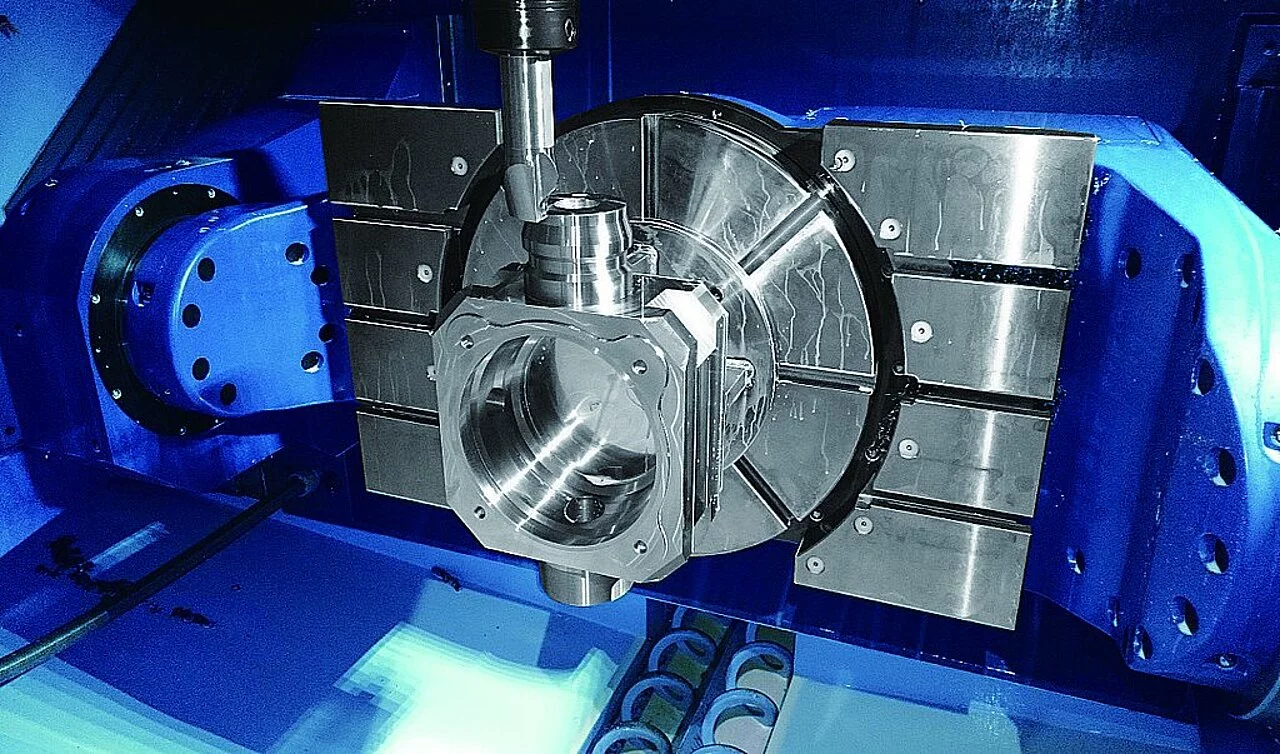
Työkappale ja jyrsintyökalu Matsuuran MX-850-työstökeskuksessa pöytä käännettynä pystyasentoon.
Kappaleen koneistus Matsuuran MX-850-työstökeskuksessa pöytä kallistettuna. Pöydän kääntäminen mahdollistaa useiden pintojen koneistamisen samalla kiinnityksellä.
Alcon Precision Engineering: prototyypit, sarjatuotanto sekä työkalujen ja kiinnitysten vakiointi. Video on englanninkielinen. Avaa YouTubessa.

Valmistele päivällä, koneista myös yöllä

Miehittämätön ajo edellyttää riittävästi valmista työkuormaa. Päivän aikana kannattaa koeajaa uusia töitä, tarkastaa ensikappaleet ja ladata paleteille aihiot. Hyväksyttyjen töiden loppuerät voidaan suunnitella ajettaviksi illalla ja yöllä. Palettien lukumäärä ei yksin kerro, kuinka pitkään kone voi jatkaa ilman käyttäjää. Ratkaisevaa on ladattujen palettien yhteenlaskettu työmäärä sekä työkalujen ja muun prosessin valmius.
Havainnollistava esimerkki: jos kahdeksalle paletille on ladattu kullekin 60 minuuttia koneistettavaa työtä, koneistuskuormaa on yhteensä kahdeksan tuntia. Tämä ei ole lupaus kahdeksan tunnin häiriöttömästä ajosta: paletinvaihdot, työkalut, mittaukset ja muut prosessin muuttujat vaikuttavat toteutukseen.

Toistotarkkuus ja lastunpoisto tukevat miehittämätöntä ajoa

Toistuvissa töissä on tärkeää, että koneen ja paletinkiinnityksen tarkkuus säilyy. Tässä Matsuuran tinkimätön suhtautuminen yksityiskohtiin on eduksi. Kone valmistetaan mekaanisesti tarkaksi esimerkiksi tarkkuuteen ja geometriaan vaikuttavien, kantavien liitospintojen käsinkaavinnalla. Näin parannetaan pintojen tasomaisuutta ja suoruutta, saadaan tuenta jakautumaan tasaisesti ja koneenosien keskinäiset asennot oikeiksi sekä geometria säilymään liitoksia kiristettäessä ja kuormitettaessa. Tarkkuushionnassa paletit kiinnitetään hiomakoneeseen samanlaisella kiinnityksellä kuin työstökoneessa ja täsmälleen samalla kiinnitysvoimalla, jotta kiinnitysvoiman aiheuttama muodonmuutos voidaan huomioida lopputuloksessa. Valmiin kappaleen mittatarkkuuteen vaikuttavat lisäksi esimerkiksi kiinnitys, lämpötila, työkalujen kuluminen ja mittausmenetelmä. Lastujen kertyminen voi keskeyttää pitkän ajon. Lastunmuodostukseen sopivat työkalut, tarkoituksenmukaiset CAM-työstöradat sekä ohjelmoidut huuhtelu- ja puhdistusjaksot auttavat hallitsemaan lastuja. Karan läpi johdettavan leikkuuneste ja paineilmapuhalluksen käyttö suunnitellaan koneen varustelun ja koneistettavan työn mukaan. Ennen miehittämätöntä ajoa varmistetaan myös työkalujen riittävä kestoikä, tarvittavat varatyökalut, leikkuunesteen riittävyys ja lastunkäsittelyn kapasiteetti. Töiden on oltava koeajettuja ja prosessin soveltuva ilman käyttäjän jatkuvaa läsnäoloa tapahtuvaan ajoon.

Kokonaisuus mitoitetaan tuotannon mukaan

Palettiautomaatio voidaan yhdistää eri kokoisiin työkalumakasiineihin ja palettivarastoihin. Sopiva ratkaisu valitaan kappaleiden koon, kiinnitysten, sarjakokojen, työkalutarpeen ja tavoitellun miehittämättömän ajoajan perusteella. Samalla arvioidaan, mitkä nykyisistä töistä hyötyvät eniten yhteisistä työkaluista ja vakioiduista kiinnittimistä. Lisätietoa Matsuuran ratkaisuista löydät täältä: Matsuura

Sopisiko palettiautomaatio teidän tuotantoonne?

Kerro meille tyypillisistä tarpeistanne, sarjakoosta ja nykyisestä tuotantotavasta. Käydään yhdessä läpi, millainen Matsuura-kokonaisuus palvelisi tarpeitanne.

Ajankohtaista

Huipputason työstökoneet, jotka nostavat tuottavuutesi uudelle tasolle

Makrum Oy tarjoaa huippuluokan lastuavan ja ainetta lisäävän työstön ratkaisuja, kattaen kaiken tarvekartoituksesta avaimet käteen -toimituksiin. Valikoimassa on sorveja, jyrsinkoneita ja erikoiskoneita sekä automaatio- ja lastunkäsittelyjärjestelmiä.

Uutiset

Koneinvestoinnin kokonaiskustannukset: mitä tarjoushinta ei kerro? 

Edullisin tarjous ei välttämättä tarkoita edullisinta ratkaisua tuotannossa. Työstökoneen kokonaiskustannuksiin vaikuttavat hankintahinnan lisäksi varustelu, käyttöönotto ja koneen käyttö vuosien mittaan.  Vertailun lähtökohta on oma valmistustarve: ...
Tutustu lisää
Tuotteet

Avarruskoneen valinta suurten kappaleiden koneistukseen 

Avarruskone kannattaa ottaa vertailuun, kun suurten runkojen, koteloiden tai muiden koneenosien valmistus vaatii laajaa työaluetta ja hyvää pääsyä koneistettaville pinnoille. Valinnassa ratkaisevat kappaleen koko ja ...
Tutustu lisää
Ihmiset

Makrum rekrytoi! Avoimia tehtäviä huollossa ja myynnissä

Haemme työstökoneasentajaa/huoltoinsinööriä sekä myynti-insinööriä/työstökonemyyjää vakituisiin tehtäviin. Tutustu avoimiin paikkoihin ja hae viimeistään 29.11.2026. Sopivan työstökoneen löytäminen, onnistunut käyttöönotto ja koneen pitäminen toimintakunnossa ovat kaikki tärkeitä ...
Tutustu lisää
Scroll to Top